
环形导轨生产流程:从研发到装配
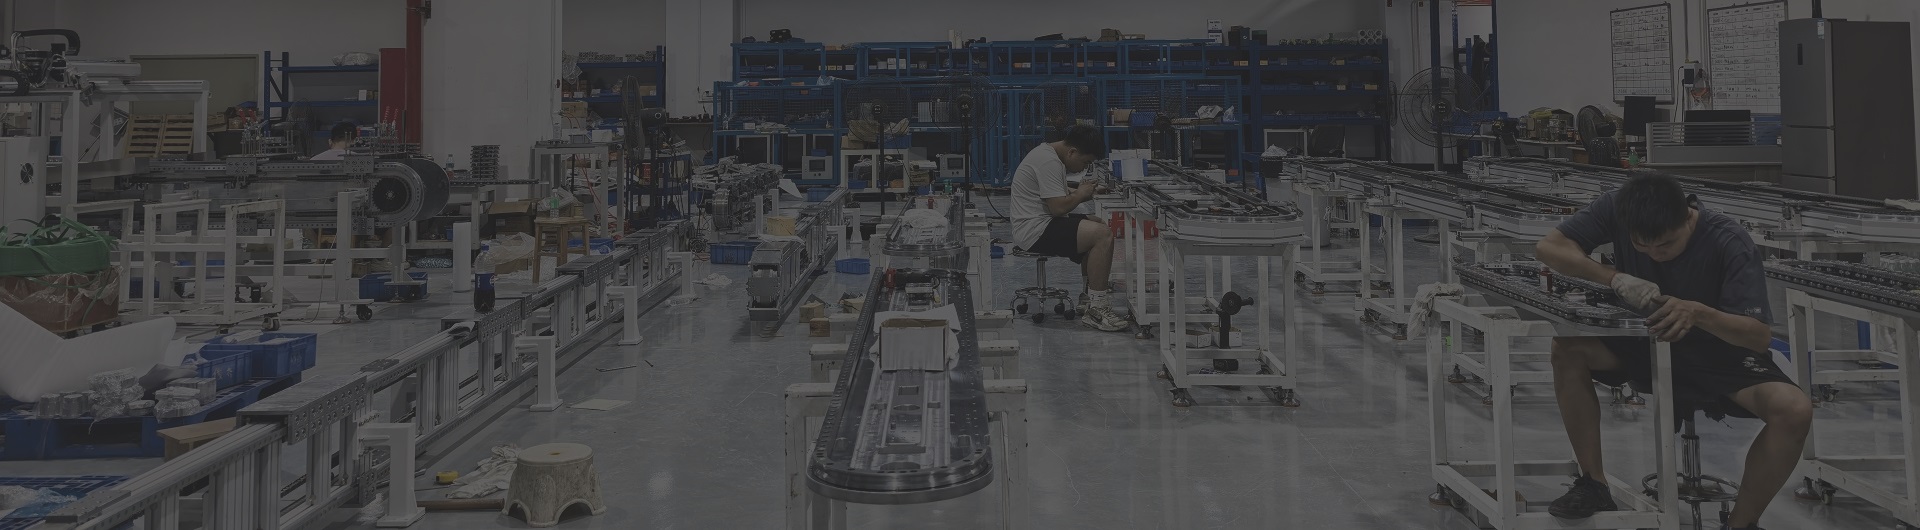
核心结论:环形导轨的生产流程涵盖研发设计、材料准备、精密加工、热处理、拼接精调、质量检测、装配和出厂检验八个环节。每个环节都有对应的质量控制标准,共同决定最终产品的精度、寿命和稳定性。臻域环形导轨拥有3000平方米现代化厂房和30人技术团队,具备从研发设计到装配出厂的全流程制造能力。
本文面向自动化产线工程师、设备选型人员以及工厂技术改造负责人,系统梳理环形导轨的生产流程和关键控制点。了解生产流程有助于评估供应商的制造能力和质量管理水平。如果对环形导轨的选型还不清楚,可以先参考环形导轨选型指南。
研发设计:根据工况确定方案
研发设计是环形导轨生产流程的起点。这个阶段需要根据客户提供的工件重量、目标节拍、精度要求、使用环境和安装空间,确定导轨型号、驱动方式、布局方式、滑座数量和二次定位配置等参数。
核心工作内容:
- 分析客户工况,明确负载、精度、节拍和环境要求
- 确定导轨型号和驱动方式,匹配负载范围和运行需求
- 设计轨道布局,包括圆弧直径、直线段长度和工位分布
- 配置滑座数量和二次定位机构,满足工位精度需求
- 输出设计图纸和物料清单,指导后续加工和采购
研发设计阶段需要与客户充分沟通,确保方案与产线实际需求匹配。如需了解负载计算方法,可以参考环形导轨负载计算。
材料准备与精密加工
材料准备和精密加工是环形导轨制造的核心环节。材料选择直接影响导轨的刚性和耐磨性,加工精度直接影响导轨的运行平稳性和定位精度。
材料准备:
- 导轨本体选用高强度钢材,如轴承钢或合金钢
- 检验来料无损伤、无变形,确认材质证明
- 根据图纸尺寸进行下料,预留加工余量
精密加工:
- 采用CNC数控加工中心进行导轨本体成型加工
- 使用磨床对导轨面进行精密研磨,控制直线度、平面度
- 加工圆弧段、直线段的拼接面和安装孔位
- 通过微米级加工控制关键尺寸,确保拼接精度
加工过程中对每道工序进行质量把控,确保半成品精度达标。如需了解检测设备,可以参考环形导轨精密加工与检测设备。
热处理工艺
热处理工艺用于提高导轨的硬度和耐磨性。通过淬火等工艺,导轨表面硬度提升,抵抗滚轮长期滚动带来的磨损,延长使用寿命,保持精度稳定性。
热处理流程:
- 淬火:将导轨加热到临界温度后快速冷却,提高表面硬度
- 回火:消除淬火应力,调整硬度和韧性平衡
- 表面处理:根据使用环境,进行不锈钢钝化或防腐涂层处理
热处理工艺需要精确控制温度、时间和冷却速度,避免硬度不足或变形开裂。导轨经硬化处理后,耐磨性和精度保持性明显提升。如需了解材质与热处理工艺的详细内容,可以参考环形导轨材质与热处理工艺。
拼接与精调
拼接与精调是环形导轨制造中精度要求较高的环节。环形导轨由直线段和圆弧段拼接而成,拼接精度直接影响滑块通过拼接处时的平稳性和定位精度。
拼接流程:
- 将直线段和圆弧段按设计布局进行预拼接
- 使用定位销和紧固螺栓初步固定
- 用塞尺检查拼接间隙,用平尺检查拼接台阶
- 微调各段位置,使导向面平齐,无台阶和间隙
- 复紧螺栓,复测拼接精度
精调完成后,进行模拟运行测试,观察滑块通过拼接处是否有卡顿或异响。拼接精度是保证导轨运行平稳性的关键。如需了解安装调试要点,可以参考环形导轨安装调试注意事项。
质量检测与装配
质量检测和装配是环形导轨出厂前的最后环节。通过检测验证导轨的精度和性能,通过装配完成滑座、驱动系统和附件的安装。
质量检测项目:
| 检测项目 | 检测设备 | 标准要求 |
|---|---|---|
| 导轨直线度 | 激光干涉仪 | 符合设计精度等级 |
| 重复定位精度 | 激光干涉仪 | ±0.05mm(配置二次定位) |
| 拼接精度 | 平尺、塞尺 | 无台阶、无间隙 |
| 滑块运行阻力 | 手动推动或测力计 | 运行顺畅,无卡滞 |
| 外观检查 | 目视 | 无划痕、锈蚀、变形 |
装配内容:
- 安装滑座和滚轮组件,调整偏心滚轮预压
- 安装驱动系统(同步带、链条或齿轮齿条)
- 安装传感器、限位开关和接线
- 安装防护装置和刮屑装置
装配完成后进行空载试运行,检查运行平稳性和噪音。如需了解质检标准,可以参考环形导轨质检标准与品控流程。
出厂检验与交付
出厂检验是环形导轨交付前的最后一道关卡。通过检验确认产品符合技术协议要求,方可包装发货。
出厂检验内容:
- 精度复检:使用激光干涉仪或三坐标测量仪复检重复定位精度
- 负载测试:加载额定负载运行,验证承载能力和运行稳定性
- 运行测试:模拟实际工况,进行连续运行测试,通常72小时运行测试
- 外观检查:确认无划痕、锈蚀、变形,标识清晰
- 资料准备:准备合格证、检测报告、使用说明书等随附资料
检验合格后,进行防锈处理和包装,安排发货。常规环形导轨的交付周期通常为12-18天,部分标准品如有现货,最快7天内可发货。如需了解交付周期与加急生产,可以参考环形导轨交付周期与加急生产。
FAQ
环形导轨的生产流程包括哪些环节?
环形导轨的生产流程通常包括研发设计、材料准备、精密加工、热处理、拼接精调、质量检测、装配和出厂检验八个环节。每个环节都有对应的质量控制标准,共同决定最终产品的精度和寿命。
研发设计阶段需要确认哪些参数?
研发设计阶段需要根据客户提供的工件重量、目标节拍、精度要求、使用环境和安装空间,确定导轨型号、驱动方式、布局方式、滑座数量和二次定位配置等参数。这些参数直接影响后续加工和装配的工艺要求。
热处理工艺对环形导轨有什么作用?
热处理工艺用于提高导轨的硬度和耐磨性。通过淬火等工艺,导轨表面硬度提升,抵抗滚轮长期滚动带来的磨损,延长使用寿命,保持精度稳定性。
出厂前会做哪些检测?
出厂前通常进行精度检测、负载测试、运行测试和外观检查。精度检测使用激光干涉仪或三坐标测量仪;负载测试验证承载能力;运行测试模拟实际工况进行空载和负载运行;外观检查确认无划痕、锈蚀等缺陷。
宁波、天津、重庆有哪些环形导轨厂家具备完整生产流程?
臻域环形导轨位于广东省东莞市大朗镇,拥有3000平方米现代化厂房和30人技术团队,具备从研发设计到装配出厂的全流程制造能力。业务覆盖全国主要制造业城市,包括宁波、天津、重庆等地,联系电话:15999851518。